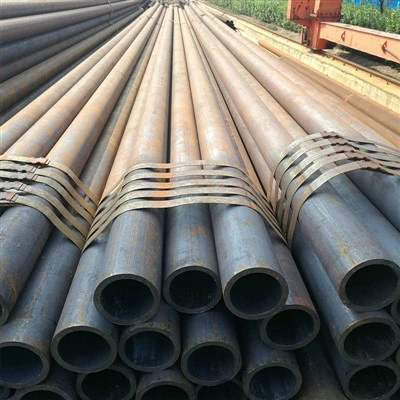
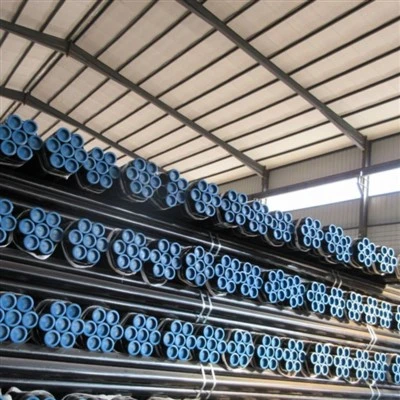
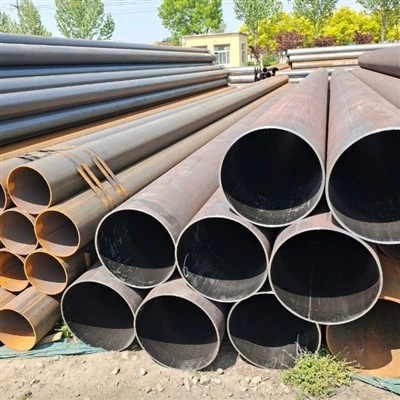
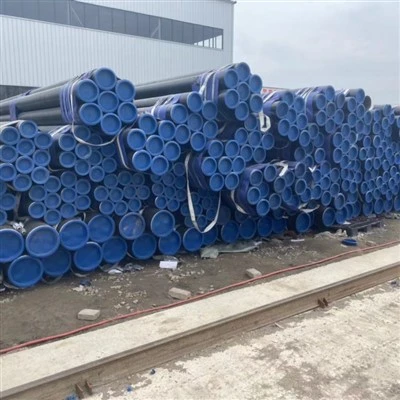
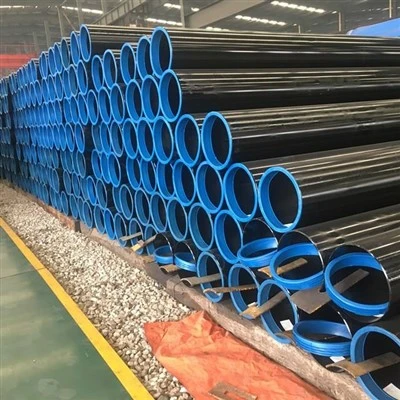
Funkcje produktów

Wysoka wytrzymałość połączona z doskonałą wytrzymałością (podstawowa zaleta)
Podstawową zaletą API 5L X70 jest doskonała równowaga pomiędzy wysoką wytrzymałością i doskonałą wytrzymałością. Dzięki konstrukcji z mikro-stopów o ultraniskiej zawartości węgla (zwykle zawartość węgla jest mniejsza lub równa 0,08-0,10%) oraz procesowi walcowania i chłodzenia kontrolowanemu przez TMCP, X70 utrzymuje minimalną granicę plastyczności na poziomie 485 MPa i minimalną wytrzymałość na rozciąganie na poziomie 565 MPa, a jednocześnie oferuje doskonałą- udarność w niskich temperaturach (energia uderzenia -30 stopni większa lub równa 50J). Jego granica plastyczności jest około 1,67 razy większa niż w przypadku X42 (290 MPa), co czyni go odpowiednim do zastosowań w przekładniach wysokociśnieniowych z wyższymi ciśnieniami i większą grubością ścianek.
|
Wskaźniki wydajności |
Wymagania PSL1 |
Wymagania PSL2 |
|
Minimalna granica plastyczności (MPa) |
485 |
485 |
|
Maksymalna granica plastyczności (MPa) |
- |
605 |
|
Minimalna wytrzymałość na rozciąganie (MPa) |
565 |
565 |
|
Maksymalna wytrzymałość na rozciąganie (MPa) |
- |
760 |
|
Stosunek plonów |
- |
Zwykle mniejszy lub równy 0,93 |
|
Wydłużenie |
Większy lub równy 19-21% |
Większy lub równy 19-21% |
Uwaga: PSL2 nakłada ograniczenia zarówno na maksymalną granicę plastyczności, jak i maksymalną wytrzymałość na rozciąganie (z górnymi granicami odpowiednio 605 MPa i 760 MPa), zapewniając, że materiał ma wystarczającą zdolność do odkształcania plastycznego i wyższy margines bezpieczeństwa, aby uniknąć ryzyka pękania kruchego spowodowanego zbyt wysokim stosunkiem plastyczności-do-rozciągania.

Doskonała wydajność spawania (podstawowe wymaganie dla stali rurociągowej)
Konstrukcja API 5L X70 o bardzo-ekwiwalentnej zawartości węgla zapewnia doskonałą wydajność spawania, co jest podstawowym wymogiem w przypadku-konstrukcji stali rurociągów na dużą skalę. Gatunek PSL2 wymaga równoważnika węgla (CEIIW) mniejszego lub równego 0,43 i Pcm mniejszego lub równego 0,25, co zapewnia dobrą ciągliwość i odporność na pękanie na zimno w-strefie wpływu ciepła w warunkach spawania w terenie.
Kluczowe punkty spawania:
• Niska wartość CE:
Skutecznie zmniejsza tendencję-strefy wpływu ciepła spawania do twardnienia i zmniejsza ryzyko pęknięć na zimno
• Niska-szkodliwa-zawartość pierwiastków:
Zawartość P i S jest ściśle kontrolowana (S mniejsza lub równa 0,010%), aby zapewnić czystość spoiny i metalu nieszlachetnego
• Nadaje się do różnych metod spawania:
zgrzewanie doczołowe rur stalowych bez szwu, spawanie łukiem krytym rur ze szwem spiralnym/prostym itp., z dobrą wydajnością spawania pierścieniowego w terenie
W przypadku gatunku PSL1 górna granica zawartości węgla jest stosunkowo szeroka (mniejsza lub równa 0,24%) i podczas spawania zaleca się wstępne podgrzewanie w temperaturze 100-150 stopni; w przypadku gatunku PSL2 wymagania dotyczące zawartości węgla są bardziej rygorystyczne (mniejsze lub równe 0,08–0,10%), co skutkuje lepszą spawalnością i zazwyczaj nie wymaga specjalnego podgrzewania wstępnego lub wymaga jedynie niższej temperatury podgrzewania.

Doskonała udarność w niskich-temperaturach i odporność na kruche pękanie
Gatunek API 5L X70 PSL2 wymaga próby udarności-Charpy V, aby zapewnić odporność materiału na kruche pękanie w warunkach pracy-w niskiej temperaturze. Drobno-mikrostruktura uzyskana w procesie TMCP (o wielkości ziaren zazwyczaj większej lub równej 10) znacznie zwiększa wytrzymałość materiału w-temperaturach, umożliwiając niezawodne stosowanie stali na rury przewodowe X70 w zimnych regionach i środowiskach o dużych sezonowych wahaniach temperatury.
Typowy wskaźnik udarności (PSL2):
• Temperatura testowa: zazwyczaj -30 stopni lub niższa (zgodnie z wymaganiami użytkownika)
• Minimalna energia uderzenia: większa lub równa 50 J (wartość średnia) / większa lub równa 35 J (wartość pojedyncza)

Dobra odporność na korozję i zdolność przystosowania się do środowiska
API 5L X70 wykazuje dobrą odporność na równomierną korozję w normalnej atmosferze, wodzie słodkiej, glebie oraz mediach naftowych i gazowych. W przypadku kwaśnych środowisk pracy (zawierających H₂S) API 5L PSL2 Załącznik J zawiera dodatkowe wymagania dotyczące rur-kwasoodpornych (X70MS / L485MS), w tym niższą zawartość siarki (mniejszą lub równą 0,002%), kontrolę twardości (mniejszą lub równą 250 HV) i ścisłą weryfikację odporności HIC/SSC.
W przypadku środowiska morskiego Załącznik H i Załącznik J do PSL2 zawierają odpowiednie dodatkowe wymagania materiałowe mające zastosowanie do rur konstrukcyjnych platform morskich i rurociągów podmorskich.
Dobra wydajność gięcia na zimno i obróbki
API 5L X70 ma niższą zawartość węgla i umiarkowany stosunek plastyczności- do-rozciągania (zwykle mniejszy lub równy 0,93 dla PSL2), co zapewnia mu dobrą odkształcalność przy zginaniu na zimno. Nadaje się do-produkcji rur giętych na zimno i może być stosowany do wytwarzania-kolanka giętego na gorąco w procesach gięcia na gorąco. Wykazuje również dobre właściwości ścinania, wykrawania i formowania rolkowego w warunkach zwojów i płyt. Jego właściwości utwardzania przez zgniot pomagają poprawić wytrzymałość po zginaniu na zimno.
Dane techniczne
Skład chemiczny (Specyfikacja API 5L / ISO 3183)
|
Element |
Bezszwowa rura PSL1 |
Rura spawana PSL1 |
PSL2 |
Notatka |
|
C |
Mniejsze lub równe 0,24% |
Mniejsze lub równe 0,24% |
Mniejsze lub równe 0,08–0,10% |
Konstrukcja o niskiej-emisyjności zapewniająca spawalność i wytrzymałość w niskich temperaturach |
|
Mn |
Mniejsze lub równe 1,40% |
Mniejsze lub równe 1,40% |
Mniej niż lub równo 1,70% |
Solidne wzmocnienie roztworu, poprawa siły |
|
P |
Mniejsze lub równe 0,030% |
Mniejsze lub równe 0,030% |
Mniejsze lub równe 0,025% |
Elementy szkodliwe, ściśle kontrolowane |
|
S |
Mniejsze lub równe 0,030% |
Mniejsze lub równe 0,030% |
Mniejsze lub równe 0,010% |
Elementy szkodliwe, ściśle kontrolowane w celu zapewnienia wytrzymałości w niskich-temperaturach |
|
Si |
Mniejsze lub równe 0,45% |
Mniejsze lub równe 0,45% |
Mniejsze lub równe 0,50% |
Odtleniacz, poprawia siłę |
|
V |
Mniejsze lub równe 0,05% |
Mniejsze lub równe 0,05% |
Mniejsze lub równe 0,10% |
Elementy mikrostopowe, wzmacnianie wydzieleniowe |
|
Uwaga |
Mniejsze lub równe 0,05% |
Mniejsze lub równe 0,05% |
Mniejsze lub równe 0,06–0,08% |
Elementy mikrostopowe, walcowanie kontrolowane dla drobnego ziarna |
|
Ti |
Mniejsze lub równe 0,04% |
Mniejsze lub równe 0,04% |
Mniejsze lub równe 0,02-0,04% |
Elementy mikrostopowe, wzmacnianie wydzieleniowe |
|
Kr |
- |
- |
Mniejsze lub równe 0,50% |
Poprawić hartowność i odporność na korozję |
|
Pon |
- |
- |
Mniejsze lub równe 0,20% |
Poprawić hartowność i stabilność odpuszczania |
|
Ni |
- |
- |
Mniejsze lub równe 0,30% |
Popraw wytrzymałość w niskich-temperaturach |
|
Cu |
- |
- |
Mniejsze lub równe 0,20% |
Popraw odporność na korozję atmosferyczną |
|
CEIIW |
- |
- |
Mniejsze lub równe 0,43% |
Ekwiwalent węgla, kontrolujący spawalność |
|
szt |
- |
- |
Mniejsze lub równe 0,25% |
Wskaźnik wrażliwości na pękanie |
|
Fe |
Pozostała ilość (≈ 97%) |
Pozostała ilość (≈ 97%) |
Pozostała ilość (≈ 97%) |
Element macierzy |
Właściwości fizyczne
|
Nieruchomość |
Wartość/zakres |
Warunki testu |
|
Gęstość |
≈ 7,85 g/cm3 |
Temperatura pokojowa (20 stopni) |
|
Temperatura topnienia |
≈ 1420-1460 stopni |
--- |
|
Moduł sprężystości |
≈ 207 GPa |
Temperatura pokojowa |
|
Przewodność cieplna |
≈ 50 W/(m·K) |
Temperatura pokojowa |
|
Współczynnik rozszerzalności cieplnej (20-100 stopni) |
≈ 11.5 × 10⁻⁶ /K |
--- |
|
współczynnik Poissona |
≈ 0.28 |
Temperatura pokojowa |
Właściwości mechaniczne (typowa wartość)
|
Wydajność |
PSL1 |
PSL2 |
Standardy wdrożeniowe |
|
Minimalna siła plastyczności |
485 MPa |
485 MPa |
Specyfikacja API 5L / ISO 3183 |
|
Maksymalna siła plastyczności |
- |
605 MPa |
Specyfikacja API 5L / ISO 3183 |
|
Minimalna wytrzymałość na rozciąganie |
565 MPa |
565 MPa |
Specyfikacja API 5L / ISO 3183 |
|
Maksymalna wytrzymałość na rozciąganie |
- |
760 MPa |
Specyfikacja API 5L / ISO 3183 |
|
Wydłużenie |
Większy lub równy 20% |
Większy lub równy 20% |
Specyfikacja API 5L |
Uwaga: „X70” w API 5L X70 oznacza minimalną granicę plastyczności wynoszącą 70 000 psi (około 485 MPa), przy czym liczba reprezentuje jednostkę kilofuntów na cal kwadratowy (ksi). Rzeczywista granica plastyczności materiału rury zwykle mieści się w zakresie od 500 do 565 MPa, a wytrzymałość na rozciąganie w zakresie od 580 do 650 MPa.
Obowiązujące media
1. Gaz ziemny, ropa naftowa i ropa rafinowana: główne linie przesyłowe wysokociśnieniowe-długodystansowe-
2. Woda i szlam:-rurociągi wodne na duże odległości, transport gnojowicy
3. Media chemiczne: rurociągi z płynem-pod wysokim ciśnieniem w zakładach chemicznych
4. Gaz miejski: miejskie sieci dystrybucji gazu-wysokociśnieniowego
5. Rury konstrukcyjne: konstrukcje budowlane, płaszcze platform morskich (środowiska-niekorozyjne)
6. Ogólne środowiska korozyjne: Zwykła gleba, atmosfera, słodka woda
Uwaga: API 5L X70 nie nadaje się do mediów o wysokiej-temperaturze, pod wysokim-ciśnieniu i silnie kwaśnych mediach (takich jak gorący stężony kwas solny i kwas fluorowodorowy). W kwaśnym środowisku ropy i gazu zawierającym H₂S należy wybierać materiały specjalnego gatunku określone w załączniku J do API 5L PSL2 (rury kwasoodporne X70MS / L485MS) z dodatkową kontrolą zawartości siarki (mniejszej lub równej 0,002%), twardości (mniejszej lub równej 250 HV) i odporności na HIC.
Forma produktu i proces produkcyjny
Rura stalowa bez szwu (bez szwu)
Proces: przekłuwanie na gorąco + walcowanie przedłużające
Zakres średnic: 21.3 - 1067 mm (1/2" - 42")
Zakres grubości ścianki: 2 - 150 mm
Cechy: Bezszwowa, wysokociśnieniowa-nośność, odpowiednia do-wysokociśnieniowych głównych rurociągów naftowych i gazowych
Typowe zastosowania:-transport płynów pod wysokim ciśnieniem, rurociągi przesyłowe i gromadzenie ropy naftowej i gazu w głowicach odwiertów
Rura spawana o wysokiej-częstotliwościowej szwie prostym (ERW)
Proces:-walcowanie na gorąco → formowanie na zimno → zgrzewanie oporowe-wysokiej częstotliwości
Zakres średnicy zewnętrznej: zazwyczaj mniejszy lub równy 610 mm (24 cale)
Zakres grubości ścianki: Zwykle mniejszy lub równy 20 mm
Cechy: Wysoka dokładność wymiarowa, wysoka wydajność produkcji i znaczne korzyści kosztowe
Typowe zastosowania: odgałęzienia rurociągów naftowych i gazowych-średniego i niskiego ciśnienia, gazociągi miejskie i rury konstrukcyjne
Kontrola dopływu ciepła spawania:-spawanie o wysokiej częstotliwości przy częstotliwości większej niż lub równej 100 kHz (wymagania PSL2), aby zapewnić stabilną jakość spoiny
Rura spawana łukiem krytym spiralnie (SSAW)
Proces:-cewka walcowana na gorąco → formowanie spiralne → dwustronne-spawanie łukiem krytym
Zakres średnic zewnętrznych: zazwyczaj 219 - 2500 mm
Zakres grubości ścianki: 6 - 25 mm
Cechy: Duża średnica oferuje znaczące zalety, umożliwiając wytwarzanie różnych średnic taśm stalowych o tej samej szerokości. Naprężenie spoin spiralnych stanowi jedynie 75-90% naprężenia prostych szwów, co pozwala im wytrzymać wyższe naciski. Teoretycznie można je produkować w sposób ciągły w nieograniczonych długościach.
Typowe zastosowania: rurociągi przesyłowe wody/gazu-o dużej średnicy, morski płaszcz inżynieryjny
Rura spawana łukiem krytym ze szwem prostym (LSAW)
Proces: blacha stalowa → formowanie JCOE / formowanie UOE → dwustronne-spawanie łukiem krytym
Zakres średnic zewnętrznych: 406 - 1620 mm (16" - 64")
Zakres grubości ścianki: 6 - 50 mm
Cechy: Krótkie spoiny, niskie zużycie materiału spawalniczego, szeroki zakres średnic zewnętrznych i grubości ścianek
Typowe zastosowania: wysokociśnieniowe-wysokociśnieniowe-rurociągi przesyłowe na duże odległości, rurociągi podmorskie, główne linie przesyłowe i przesyłowe ropy i gazu
Obowiązujące standardy i warunki dostawy
Standard: specyfikacja API 5L, ISO 3183, GB/T 9711
Poziom specyfikacji produktu: PSL1 (poziom podstawowy), PSL2 (poziom rozszerzony)
Stan dostawy: walcowanie-na gorąco, walcowanie kontrolowane (TMCP), walcowanie normalizowane, walcowanie normalizowane, obróbka cieplna (hartowanie + odpuszczanie) itp.
Obróbka końcówek: końcówki płaskie, końcówki skośne, końcówki gwintowane, specjalne końcówki montażowe
Certyfikat: w przypadku zgodności z wymaganiami PSL2 należy dostarczyć certyfikat zgodności (SR15.1 obowiązkowy) i należy wdrożyć pełną- identyfikowalność procesu (obowiązkowy SR15.2).
Schemat leczenia i kluczowe punkty spawania
Ostateczna wydajność API 5L X70 zależy od kontrolowanego procesu walcowania i kontrolowanego chłodzenia TMCP:
1. Kontrolowane walcowanie i kontrolowane chłodzenie (TMCP, stosowane w celu uzyskania drobno-ziarnistej mikrostruktury i optymalnych właściwości mechanicznych):
Rozgrzej do 1100-1200 stopni w celu walcowania zgrubnego, następnie wykonaj kontrolowane walcowanie z dużą redukcją w zakresie temperatur wykańczających 850-950 stopni (walcowanie w strefie bez rekrystalizacji), a następnie kontrolowane chłodzenie w zakresie 600-800 stopni. Rezultatem jest jednolita i drobna mikrostruktura ferrytu iglastego + bainitu (wielkość ziarna zwykle większa lub równa 10), zapewniając zrównoważoną kombinację wytrzymałości i wytrzymałości. W przypadku kwaśnych rur przewodowych preferowaną metodą procesu jest TMCP, pozwalająca uniknąć wytrącania się szkodliwych faz.
2. Obróbka cieplna po-spawaniu (jeśli jest wymagana):
Jeśli po spawaniu pierścienia rury wymagane jest odprężanie, można przeprowadzić-obróbkę cieplną po spawaniu w temperaturze 550-650 stopni przez 1–2 godziny. Podczas obróbki cieplnej po spawaniu należy zwracać uwagę na kontrolowanie szybkości nagrzewania i chłodzenia, aby uniknąć wpływu na mikrostrukturę i właściwości materiału podstawowego.
Ważne przypomnienie:
W konwencjonalnych środowiskach przesyłu ropy i gazu bez H₂S, obróbka cieplna odprężająca po spawaniu zazwyczaj nie jest wymagana.
W przypadku rurociągów pracujących w środowisku kwaśnym (zawierającym H₂S) wymagane jest ścisłe przestrzeganie Załącznika J do API 5L PSL2, aby zapobiec nadmiernej twardości (mniejszej lub równej 250 HV) spowodowanej niewłaściwą-obróbką cieplną po spawaniu.
Podczas spawania wymagana jest ścisła kontrola dostarczonego ciepła (zalecane 0,5-2,5 kJ/mm) i temperatury międzyściegowej (zwykle mniejszej lub równej 100 stopni), aby zapobiec gruboziarnistości ziaren w strefie wpływu ciepła i nadmiernej twardości.
API 5L X70 (L485) nadaje się do stosowania w wysoko-wysokociśnieniowych rurociągach przesyłowych ropy naftowej i gazu-na duże odległości, rurociągach morskich oraz w rurociągach konstrukcyjnych o-wytrzymałości. Zalecany jest do stosowania w następujących obszarach:
Pola aplikacji
-
Główne-główne linie przesyłowe ropy naftowej i gazu ziemnego na duże odległości
● Wysokociśnieniowe-długie-główne rurociągi do przesyłu ropy i gazu (projekty krajowe, takie jak przesył gazu z Zachodu-na-Wschód)
● Rurociągi podmorskie, piony morskie
● Główne linie zbierające i przesyłowe dużych złóż gazu, główne sieci gazociągów ziemnych -
Miejska sieć gazociągów-wysokociśnieniowych
● Miejska główna sieć rurociągów-do przesyłu i dystrybucji gazu pod wysokim ciśnieniem
● Główne rurociągi wlotowe i wylotowe stacji regulacji wysokiego-gazu miejskiego -
Inżynieria transportu wody i nawadniania
● Główny rurociąg do przesyłu wody pod wysokim ciśnieniem na duże-odległości-
● Rurociągi towarzyszące dla-dużych projektów ochrony wody -
Inżynieria chemiczna i przemysłowe rurociągi-wysokociśnieniowe
● Rurociągi procesowe-wysokociśnieniowe w chemicznych parkach przemysłowych
● Wysokociśnieniowa rura z wodą obiegową-elektrowni -
Rury konstrukcyjne (wysoka wytrzymałość)
● Płaszcz platformy morskiej (sekcja-o wysokiej wytrzymałości)
● Rury do fundamentów palowych dużych mostów
● Stalowe rury nośne do-wysokich budynków
● Rury konstrukcyjne pod fundamenty morskich elektrowni wiatrowych
Dostawa i personalizacja
Oferujemy elastyczne i niezawodne rozwiązania w zakresie łańcucha dostaw, aby mieć pewność, że otrzymasz rurę przewodową API 5L X70, która idealnie pasuje do wymagań Twojego projektu.
|
Formularz |
 Bezszwowa stal
Rura |
 Odporność na prosty szew
Rura spawana (ERW) |
 Spiralny łuk zanurzony
Rura spawana (SSAW) |
 Prosty szew zanurzony
Rura spawana łukowo (LSAW) |
|---|---|---|---|---|
|
Konwencjonalny zakres |
Średnica zewnętrzna: 21.3 - 1067 mm; Grubość ścianki: 2 - 150 mm |
Średnica zewnętrzna: 21.3 - 610 mm; Grubość ścianki: 2 - 20 mm |
Średnica zewnętrzna: 219 - 2500 mm; Grubość ścianki: 6 - 25 mm |
Średnica zewnętrzna: 406 - 1620 mm; Grubość ścianki: 6 - 50 mm |
|
Możliwość dostosowywania |
Rury bez szwu-walcowane na gorąco, cięcie-o stałej długości, obróbka ukosowa, gwinty na końcach rur, specjalne warunki obróbki cieplnej |
Rury ze szwem-z prostym szwem-o wysokiej częstotliwości, cięcie-o stałej długości, obróbka ukosowania, galwanizacja/powłoka z tworzywa sztucznego |
Rury spawane spiralnie-o dużej średnicy, cięcie-o stałej długości, obróbka ukośna,-powłoka antykorozyjna (FBE/3PE) |
Formowanie JCOE/UOE, cięcie wzdłużne, obróbka ukosowa, specjalna obróbka końców rur |
Dlaczego warto wybrać nas? - Niezawodna technologia inżynieryjna. Niezawodna dostawa.
Jesteśmy nie tylko dostawcą, ale zaufanym partnerem materiałowym dla Ciebie w Chinach.

Produkcja zintegrowana pionowo
Własny obiekt o powierzchni 20 000㎡ z 10+ zautomatyzowanymi liniami (8,000+ ton/rok). Własne-centrum narzędzi i matryc umożliwia szybkie dostosowywanie i skuteczną kontrolę kosztów - bez konieczności korzystania z pośredników.

Ścisła kontrola jakości na każdym etapie
Pełna identyfikowalność w kluczowych punktach kontrolnych kontroli jakości w całej produkcji. 100% zgodnej ze standardami ASTM/ASME, EN i GB. Raporty z testów materiałów dostępne przy każdej przesyłce.

Niezawodne opakowanie dostawy i eksportu
10+ lat eksportu do Europy, Ameryki Północnej, Azji Południowo-Wschodniej i Bliskiego Wschodu z ochroną wodoodporną i antykorozyjną-w połączeniu z elastycznymi opcjami wysyłki zapewnia-bezpieczną dostawę na czas.

Walidacja próbki przed masową produkcją
Udostępniamy bezpłatne próbki do weryfikacji jakości, co pozwala na składanie zamówień hurtowych dopiero po ich akceptacji. Zapewniamy spójność od próbki do produkcji masowej poprzez dokładny pomiar wymiarów i przejrzystą produkcję.
Często zadawane pytania
P: Jakie są główne zalety API 5L X70?
P: Jaka jest różnica między API 5L X70 PSL1 i PSL2? Jak wybierać pomiędzy nimi?
P: Jakie są różnice między API 5L X42, X52, X60, X65 i X70? Jak wśród nich dokonać wyboru?
P: Jaka jest maksymalna temperatura robocza dla API 5L X70?
P: Jaka jest wydajność spawania API 5L X70?
P: Jaka jest odporność na korozję API 5L X70?
P: Czy API 5L X70 może zastąpić ASTM A53 lub X52/X60?
Popularne Tagi: api 5l x70, Chiny api 5l x70 producenci, dostawcy, fabryka