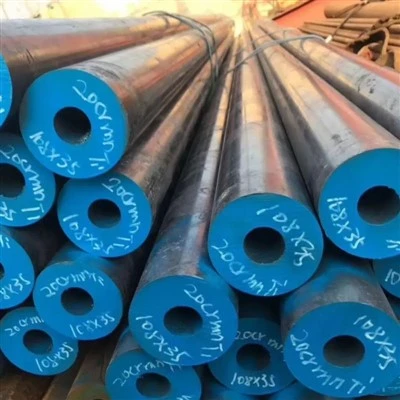
Funkcje produktów

Wytrzymałość na-wysokie temperatury i odporność na pełzanie (podstawowe zalety)
Podstawową zaletą ASTM A335 P91 jest jego ultra-wysoka wytrzymałość w wysokich-temperaturach i odporność na pełzanie. Dzięki mikro-stopom wanadu (V) i niobu (Nb) oraz hartowanej mikrostrukturze martenzytycznej, P91 wykazuje znacznie wyższą wytrzymałość na pękanie-w wysokich temperaturach w porównaniu z P22 i konwencjonalną stalą chromową-molibdenową w zakresie temperatur 550-650 stopni. W warunkach pracy w temperaturze 600 stopni dopuszczalne naprężenie P91 jest około 1,5-2 razy większe niż w przypadku P22, a jego odporność na pełzanie jest około 3-5 razy większe niż w przypadku P22. Dzięki temu skutecznie przeciwstawia się powolnej deformacji plastycznej (pełzaniu) materiałów pod wpływem wysokiej temperatury i ciśnienia, zapewniając bezpieczeństwo i niezawodność rurociągów podczas długotrwałej-pracy w wysokiej-temperaturze. Przy minimalnej wytrzymałości na rozciąganie 585 MPa i minimalnej granicy plastyczności 415 MPa, znacznie przekraczającej wytrzymałość P22 (większą lub równą 415 MPa / większą lub równą 205 MPa) - P91 pozwala na zmniejszenie grubości ścianki o około 40-50%, znacznie obniżając ciężar własny rurociągu, naprężenia termiczne i całkowity koszt.

Doskonała odporność na utlenianie-w wysokiej temperaturze
9% zawartość chromu w ASTM A335 P91 zapewnia doskonałą-odporność na utlenianie w wysokich temperaturach. W środowisku pary o wysokiej-temperaturze P91 może tworzyć gęstą i stabilną warstwę tlenku Cr₂O₃, skutecznie przeciwstawiając się utlenianiu-w wysokiej temperaturze i utlenianiu parą. Jego górna granica temperatury utleniania sięga 593-620 stopni, czyli znacznie lepiej niż P22 (mniejsza lub równa 565 stopni). Ta właściwość czyni go idealnym materiałem na główne rurociągi parowe w elektrowniach ultranadkrytycznych (temperatura pary większa lub równa 593 stopni).

Dobra skrawalność i odkształcalność
ASTM A335 P91 wykazuje dobre właściwości obróbki na zimno i na gorąco i może być poddawany różnym procesom formowania, takim jak gięcie na gorąco, gięcie na zimno i kucie. Należy zauważyć, że ponieważ P91 ma strukturę martenzytyczną, jego tendencja do utwardzania się przez ugniatanie jest większa niż w przypadku stali ferrytowych/perlitowych (np. P22). Dlatego zaleca się uwzględnienie odpowiednich etapów wyżarzania pośredniego podczas procesów formowania. Jego skrawalność jest porównywalna z P22, co pozwala na obróbkę konwencjonalnymi metodami obróbki. Sugeruje się stosowanie narzędzi skrawających z węglików spiekanych.

Surowe wymagania dotyczące parametrów spawania i-obróbki cieplnej po spawaniu
ASTM A335 P91 wykazuje dobrą spawalność. Jednak ze względu na swoją martenzytyczną mikrostrukturę i wysoką zawartość chromu (9%) ma on silną tendencję do utwardzania się w-strefie wpływu ciepła (HAZ) spawania, co nakłada niezwykle rygorystyczne wymagania na procesy spawania i obróbkę cieplną-po spawaniu (PWHT). Zaleca się, aby temperatura wstępnego podgrzewania przed spawaniem wynosiła 200-300 stopni. Po spawaniu PWHT należy wykonać poprzez podgrzanie do 730-780 stopni, utrzymanie temperatury, a następnie powolne chłodzenie, aby wyeliminować resztkowe naprężenia spawalnicze, zmiękczyć strefę wpływu ciepła oraz zapewnić wytrzymałość i odporność na pękanie złącza spawanego. Wymagania dotyczące procesu spawania dla P91 są bardziej rygorystyczne niż dla P22 i zaleca się, aby tę operację wykonywali doświadczeni spawacze.
Doskonała stabilność organizacyjna i-długoterminowa niezawodność usług
ASTM A335 P91 wykazuje dobrą stabilność organizacyjną podczas-długoterminowej pracy w temperaturach niższych lub równych 593 stopni. Skład materiału wynoszący 9% Cr-1% Mo-V-Nb skutecznie zwiększa wytrzymałość materiału na pełzanie-w wysokich temperaturach i odporność na utlenianie. Mikrostruktura hartowanego martenzytu zapewnia utrzymanie stabilności organizacyjnej i właściwości mechanicznych podczas długotrwałej-pracy w wysokiej temperaturze. Po normalizowaniu i odpuszczaniu (N+T) obróbka cieplna P91 uzyskuje jednolitą i drobno odpuszczoną strukturę martenzytu, gwarantującą stabilność organizacyjną i niezawodność w warunkach pracy w wysokiej temperaturze.
Dane techniczne
Skład chemiczny (ASTM A335 / ASME SA335)
|
Element |
Standardowe wymagania |
Notatka |
|
C |
0.08 - 0.12% |
Równowaga siły i odporności |
|
Mn |
0.30 - 0.60% |
Solidne wzmocnienie roztworu, poprawa siły |
|
P |
Mniejsze lub równe 0,020% |
Elementy szkodliwe, ściśle kontrolowane |
|
S |
Mniejsze lub równe 0,010% |
Elementy szkodliwe, ściśle kontrolowane |
|
Si |
0.20 - 0.50% |
Odtleniacz, poprawiający-odporność na utlenianie w wysokiej temperaturze |
|
Kr |
8.00 - 9.50% |
Elementy rdzenia zapewniające doskonałą-odporność na utlenianie w wysokich temperaturach i korozję |
|
Pon |
0.85 - 1.05% |
Elementy rdzenia poprawiające-wytrzymałość na pękanie w wyniku pełzania w wysokiej temperaturze |
|
V |
0.18 - 0.25% |
Elementy mikrostopowe wzmacniające wydzieleniowo znacznie poprawiają-wytrzymałość na pełzanie w wysokich temperaturach |
|
Uwaga |
0.06 - 0.10% |
Elementy mikrostopowe, rozdrobnienie ziarna, poprawiają-wytrzymałość i wytrzymałość w wysokich temperaturach |
|
N |
0.03 - 0.07% |
Wzmocnienie roztworem stałym w celu poprawy wytrzymałości-w wysokich temperaturach |
|
Glin |
Mniejsze lub równe 0,02% |
Ścisła kontrola w celu zapewnienia czystości |
|
Fe |
Pozostała ilość (≈ 89%) |
Element macierzy |
Właściwości fizyczne
|
Wydajność |
Wartość/zakres liczbowy |
Warunki testowe |
|
Gęstość |
≈ 7,75 g/cm3 |
Temperatura pokojowa (20 stopni) |
|
Temperatura topnienia |
≈ 1360-1400 stopni |
- |
|
Opór elektryczny |
≈ 0.45 μΩ·m |
Temperatura pokojowa |
|
Przewodność cieplna |
≈ 32 W/(m·K) |
Temperatura pokojowa |
|
Współczynnik rozszerzalności cieplnej (20-100 stopni) |
≈ 11.0 × 10⁻⁶ /K |
- |
|
Moduł sprężystości (moduł Younga) |
≈ 195 GPa |
Temperatura pokojowa |
|
współczynnik Poissona |
≈ 0.28 |
Temperatura pokojowa |
|
Magnetyzm |
Ferromagnetyczny |
Struktura martenzytyczna, która jest magnetyczna |
Właściwości mechaniczne (znormalizowane + ulepszone, typowe wartości, ASTM A335)
|
Wydajność |
Typowa wartość |
Standardy wdrożeniowe |
|
Wytrzymałość na rozciąganie |
Większe lub równe 585 MPa |
ASTM A335 |
|
Granica plastyczności (przesunięcie 0,2%) |
Większe lub równe 415 MPa |
ASTM A335 |
|
Wydłużenie (długość pomiarowa 2 cale/50 mm) |
Większy lub równy 20% |
ASTM A335 |
|
Twardość |
Mniejsza lub równa 250 HB (wartość typowa) |
- |
Note: The strength level of P91 is significantly higher than that of P22 (≥415 MPa / ≥205 MPa). Its core advantages lie in the ultra-high high-temperature strength and creep resistance brought about by V-Nb micro-alloying and tempered martensite microstructure, which can achieve a wall thickness reduction of approximately 40-50%. For higher temperature grades (>620 stopni), zaleca się wybranie P92.
Wydajność w wysokich-temperaturach
ASTM A335 P91 utrzymuje wysoki poziom wytrzymałości w podwyższonych temperaturach i jest odpowiedni do-terminowych-warunków pracy w wysokich temperaturach do 593 stopni lub niższych:
|
Temperatura |
Wytrzymałość na rozciąganie (w przybliżeniu MPa) |
Wskaźnik utrzymania wydajności |
|
Temperatura pokojowa (20 stopni) |
Większe lub równe 585 |
100% |
|
400 stopni |
≈ 520 |
Większy lub równy 89% |
|
500 stopni |
≈ 480 |
Większy lub równy 82% |
|
593 stopnie |
≈ 400 |
Większy lub równy 68% |
|
620 stopni |
≈ 350 |
Większy lub równy 60% |
Długoterminowa-stabilność termiczna i stabilność mikrostrukturalna
ASTM A335 P91 wykazuje dobrą stabilność mikrostrukturalną podczas-długoterminowej pracy w temperaturach niższych lub równych 593 stopni. Mikrostruktura mikrostopu V-Nb i odpuszczonego martenzytu skutecznie zwiększa-wytrzymałość na pełzanie w wysokich temperaturach i odporność na utlenianie. Jednakże stabilność mikrostrukturalna zmniejsza się, a wytrzymałość na pełzanie znacznie spada, gdy stosuje się je długoterminowo w temperaturze powyżej 620 stopni; dlatego nie jest zalecany do długotrwałej-pracy w temperaturze powyżej 620 stopni. W przypadku klas o wyższych temperaturach zaleca się P92.
System obróbki cieplnej
Ostateczna wydajność ASTM A335 P91 w dużym stopniu zależy od reżimu obróbki cieplnej, przy czym wspólne specyfikacje są następujące:
1. Zabieg normalizujący (normalizujący)
Podgrzej do 1040-1065 stopni, przytrzymaj przez odpowiedni czas (około 1 godziny na cal grubości ścianki), następnie schłódź powietrzem lub wentylatorem. W efekcie powstaje jednolita, drobna struktura martenzytyczna, przygotowująca ją do późniejszego odpuszczania.
2. Zabieg hartujący(Ruszenie)
Podgrzej do 730-780 stopni, przytrzymaj przez odpowiedni czas, a następnie schłódź na powietrzu. Eliminuje to naprężenia wywołane normalizacją, uzyskuje mikrostrukturę odpuszczonego martenzytu, optymalizuje wytrzymałość i plastyczność oraz osiąga końcowe właściwości użytkowe.
3. Pełne wyżarzanie (opcjonalnie)
Ogrzać do 850-900 stopni, utrzymać temperaturę, następnie schłodzić w piecu do około 650 stopni, a następnie ochłodzić powietrzem do temperatury pokojowej. Służy to do eliminacji naprężeń podczas pracy na zimno lub poprawy odkształcalności przy obróbce na zimno.
Uwaga:
Temperatura obróbki cieplnej P91 (normalizująca 1040-1065 stopni) jest znacznie wyższa niż P22 (900-960 stopni) i musi być ściśle kontrolowana.
Po spawaniu należy przeprowadzić-obróbkę cieplną po spawaniu (PWHT). Polega na nagrzaniu do 730-780 stopni, utrzymaniu tej temperatury, a następnie powolnym chłodzeniu w celu wyeliminowania resztkowych naprężeń spawalniczych i zmiękczenia strefy wpływu ciepła.
Wymagania dotyczące procesu spawania dla P91 są bardziej rygorystyczne niż dla P22. Zaleca się ścisłą kontrolę dopływu ciepła spawania i temperatury podgrzewania wstępnego (200-300 stopni).
Temperatura i czas obróbki cieplnej muszą być ściśle kontrolowane, aby uniknąć gruboziarnistości ziarna lub wahań wydajności.
Obowiązujące media
Para o wysokiej-temperaturze
Główne rurociągi parowe elektrowni na parametry ultra-nadkrytyczne/nadkrytyczne (mniejsze lub równe 593 stopni), kolektory kotłów, rury przegrzewaczy, rury przegrzewaczy
Gazy procesowe o wysokiej-temperaturze i-ciśnieniu
Rurociągi wysoko-temperaturowe i wysokociśnieniowe-do sprzętu chemicznego, np. do syntezy amoniaku, produkcji metanolu i nawozów chemicznych
Elektrownia Jądrowa
Rury wymienników ciepła na wyspach jądrowych, rury generatorów pary
Tarapaty
Sieć ciepłownicza, instalacja grzewcza
Oleje do przenoszenia ciepła i nośniki ciepła
Rurociągi do systemów chemicznego przenoszenia ciepła
Uwaga: ASTM A335 P91 nie nadaje się do mediów silnie korozyjnych, takich jak silne kwasy utleniające i chlorki o-temperaturze i wysokim{3}}stęeniu. Jego górna granica odporności na utlenianie wynosi około 593-620 stopni; W przypadku przekroczenia tej temperatury zaleca się P92. P91 ma wysokie wymagania dotyczące procesów spawalniczych i zaleca się, aby był obsługiwany przez doświadczonych spawaczy.


ASTM A335 P91 nadaje się do stosowania w warunkach ultra-wysokiej temperatury i wysokiego-ciśnienia w zakresie od 550 do 593 stopni. Jest to jeden z preferowanych materiałów w elektrowniach ultra-nadkrytycznych i projektach elektrowni jądrowych, zalecany do stosowania w następujących obszarach:
Pola aplikacji
-
Wytwarzanie energii z paliw kopalnych (aplikacja podstawowa)
● Główne rurociągi parowe dla elektrowni na parametry ultra-nadkrytyczne/nadkrytyczne (mniejsze lub równe 593 stopnie)
● Bęben kotła, bęben przegrzewacza
● Rury-przegrzewacza wysokotemperaturowego, rury przegrzewacza-wysokotemperaturowego
● System rurociągów pary-o wysokiej temperaturze -
Wytwarzanie energii jądrowej (aplikacja podstawowa)
● Rury wymienników ciepła elektrowni jądrowej
● Orurowanie generatora pary na wyspie nuklearnej
● Rurociągi procesowe wysoko-temperaturowe i wysoko-ciśnieniowe w elektrowniach jądrowych -
Petrochemiczny
● Rurociągi wysoko-temperaturowe i wysokociśnieniowe-do jednostek hydrorafinacji/hydrokrakowania w rafineriach
● Rurociągi procesowe jednostki katalitycznego reformowania
● Rurociągi-wysokotemperaturowe w instalacjach krakingu etylenu -
Przemysł chemiczny i nawozowy
● Rurociągi procesowe wysokotemperaturowe-w zakładach syntezy amoniaku
● Zakłady metanolu Reformatu gazociągi
● Rurociągi wysoko-temperaturowe i wysoko-ciśnieniowe w fabrykach nawozów -
Łączniki rurowe wysoko-temperaturowe i-wysokociśnieniowe
● Kolana, trójniki i reduktory o wysokiej-temperaturze
● Kute łączniki rurowe, kołnierze
Dostawa i personalizacja
Oferujemy elastyczne i niezawodne rozwiązania w zakresie łańcucha dostaw, aby zapewnić, że otrzymasz rury ze stali stopowej ASTM A335 P91, które idealnie odpowiadają wymaganiom Twojego projektu.
Konfigurowalne formy materiałowe
Wspieramy produkcję różnych kształtów podstawowych i specjalnych według rysunków lub specyfikacji.
|
Formularz |
 Bezszwowa rura stalowa
|
 Rura o grubych ściankach-o{0}}średnicy-
|
 Rura ze stali stopowej
|
|---|---|---|---|
|
Konwencjonalny zakres |
Średnica zewnętrzna: 10.3 - 1067 mm; Grubość ścianki: 1 - 150 mm |
Średnica zewnętrzna: 219 - 1067 mm; Grubość ścianki: 20 - 150 mm |
Średnica zewnętrzna: 10.3 - 610 mm; Grubość ścianki: 1 - 50 mm |
|
Możliwość dostosowywania |
Rury bez szwu-walcowane na gorąco /{1}}ciągnione na zimno, cięcie na stałą-długość, obróbka ukosowa, gwinty na końcach rur, specjalne warunki obróbki cieplnej (normalizowanie + odpuszczanie / wyżarzanie) |
Rozszerzanie na gorąco, cięcie-o stałej długości, obróbka ukośna, specjalne warunki obróbki cieplnej |
Rury precyzyjne-ciągnione na zimno, cięcie-o stałej długości, specjalna obróbka powierzchni |
Dlaczego warto wybrać nas? - Niezawodna technologia inżynieryjna. Niezawodna dostawa.
Jesteśmy nie tylko dostawcą, ale zaufanym partnerem materiałowym dla Ciebie w Chinach.

Produkcja zintegrowana pionowo
Własny obiekt o powierzchni 20 000㎡ z 10+ zautomatyzowanymi liniami (8,000+ ton/rok). Własne-centrum narzędzi i matryc umożliwia szybkie dostosowywanie i skuteczną kontrolę kosztów - bez konieczności korzystania z pośredników.

Ścisła kontrola jakości na każdym etapie
Pełna identyfikowalność w kluczowych punktach kontrolnych kontroli jakości w całej produkcji. 100% zgodnej ze standardami ASTM/ASME, EN i GB. Raporty z testów materiałów dostępne przy każdej przesyłce.

Niezawodne opakowanie dostawy i eksportu
10+ lat eksportu do Europy, Ameryki Północnej, Azji Południowo-Wschodniej i Bliskiego Wschodu z ochroną wodoodporną i antykorozyjną-w połączeniu z elastycznymi opcjami wysyłki zapewnia-bezpieczną dostawę na czas.

Walidacja próbki przed masową produkcją
Udostępniamy bezpłatne próbki do weryfikacji jakości, co pozwala na składanie zamówień hurtowych dopiero po ich akceptacji. Zapewniamy spójność od próbki do produkcji masowej poprzez dokładny pomiar wymiarów i przejrzystą produkcję.
Często zadawane pytania
P: Jakie są główne zalety ASTM A335 P91?
P: Jaka jest różnica między ASTM A335 P91 i P22? Jak wybierać pomiędzy nimi?
P: Jakie są różnice między ASTM A335 P91 i P92? Jak wybierać pomiędzy nimi?
P: Jaka jest maksymalna temperatura pracy dla ASTM A335 P91?
P: Jaka jest wydajność spawania ASTM A335 P91?
P: Jaka jest odporność na korozję ASTM A335 P91?
Popularne Tagi: astm a335 p91, Chiny astm a335 p91 producenci, dostawcy, fabryka